EPS泡沫板1号生产线与泡塑板 从原料到成品的完整解读
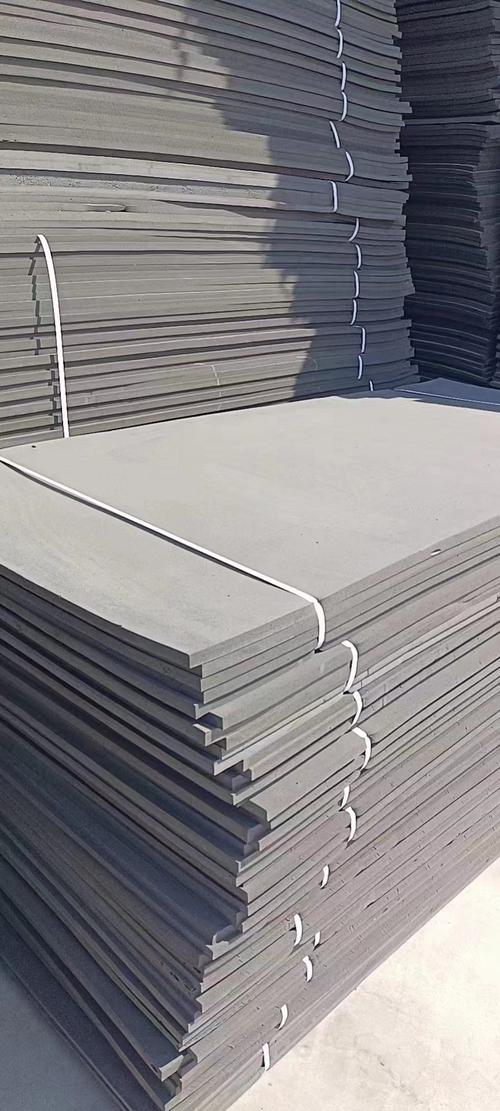
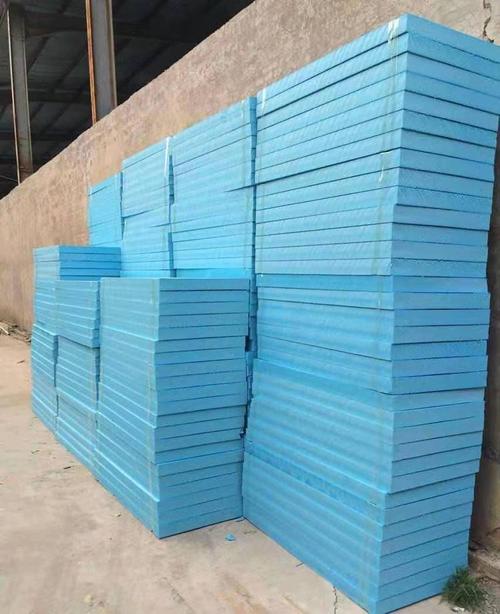
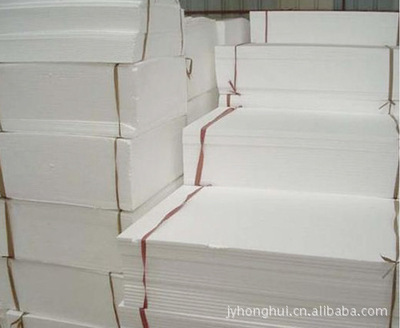
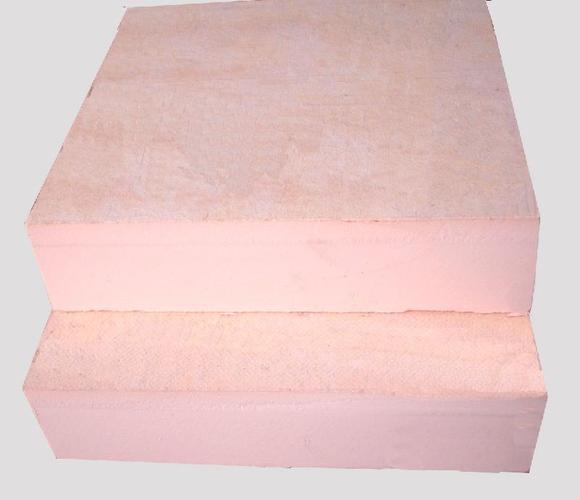
EPS泡沫板(Expanded Polystyrene Board),在行业中常被简称为“泡塑板”,是一种以聚苯乙烯树脂为主要原料,经发泡、成型、切割等工艺制成的轻质多孔材料。它在建筑保温、包装缓冲、冷链物流等领域应用广泛。其中,EPS泡沫板1号生产线往往是企业最早投产、也是最具代表性的一条产线,它的设备配置、工艺控制与产品品质,直接决定了泡塑板能否稳定满足下游需求。
一、泡塑板的基本特性与常见用途
泡塑板的核心特点是密度低、导热系数小、吸水率低、缓冲性能好,同时具备一定的抗压强度和可加工性。根据用途不同,可分为建筑保温板、包装用板、地暖板、冷库板等。在建筑领域,EPS泡沫板常被用于外墙保温、屋面保温以及地下室防潮;在包装领域,则广泛用于家电、仪器、陶瓷、果蔬等产品的缓冲衬垫。
由于泡塑板内部为独立的闭孔或半闭孔结构,空气被封闭在泡孔中,因此隔热性能优异。但这也意味着材料本身较脆,容易出现断裂、掉粒等问题,因此生产工艺控制尤为关键。
二、EPS泡沫板1号生产线的典型组成
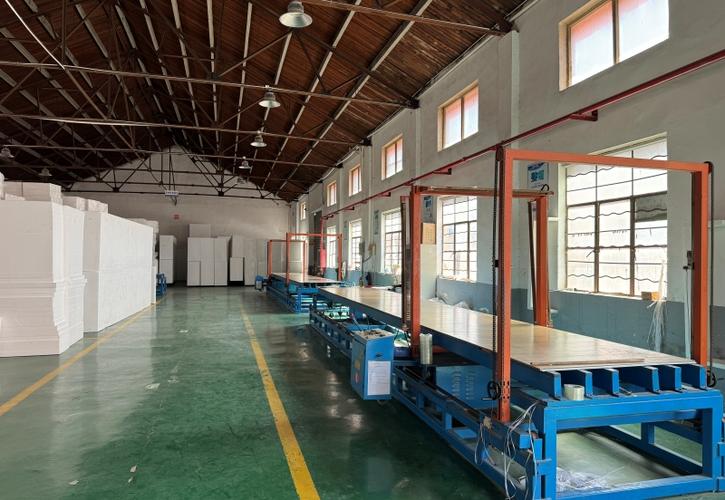
EPS泡沫板1号生产线通常包括以下主要环节:预发泡、熟化、成型、切割、烘干或养护、检验与包装。
1. 预发泡
预发泡是泡塑板生产的第一步。可发性聚苯乙烯珠粒(EPS珠粒)在预发泡机中受热,珠粒内的发泡剂迅速汽化,使珠粒膨胀到原有体积的数十倍。1号生产线通常配备蒸汽加热式预发泡机,通过控制蒸汽压力和温度,使珠粒密度达到后续成型要求。
2. 熟化
刚预发泡后的珠粒内部含有冷凝水,泡孔内压力尚未稳定,如果立即成型容易导致制品收缩或变形。因此,珠粒需要进入熟化仓存放一定时间,使空气逐渐渗入泡孔,泡孔内外压力趋于平衡。熟化时间通常为6~24小时,具体取决于珠粒密度和环境温度。
3. 成型
熟化后的珠粒被送入模具中,通过蒸汽加热再次膨胀并相互熔结,形成一定形状的泡塑板坯。成型方式包括模压成型和连续成型。对于1号生产线而言,早期多采用模压成型,适合生产规格较固定的板材;若配置连续成型机,则可生产较长尺寸的泡塑板。
4. 切割
成型后的泡塑板坯需要按客户要求的尺寸进行切割。切割设备一般包括电热丝切割机、锯片切割机或数控切割机。电热丝切割热影响小、切口平整,适合薄板;锯片切割效率高,适合较厚的泡塑板。1号生产线通常会根据订单结构,配置不同规格的切割工位。
5. 烘干/养护与检验
切割后的泡塑板含水量可能偏高,需要自然干燥或低温烘干,以稳定尺寸和性能。随后进行外观、尺寸、密度、导热系数、抗压强度等指标检验。合格 product 方能包装入库。
三、1号生产线的工艺控制要点
1号生产线之所以重要,是因为它承担着“定标准、定参数”的作用。生产中需要重点关注以下几个方面:
- 珠粒质量:EPS珠粒的发泡倍率、粒径分布、发泡剂含量直接影响泡塑板的密度和强度。
- 预发泡密度:预发泡密度过高会导致制品偏重,过低则强度不足。需要根据产品用途进行调整。
- 熟化时间与温度:熟化不足会引起成型后收缩,熟化过度则可能导致珠粒结块。
- 蒸汽压力与加热时间:成型时蒸汽压力过高或时间过长,会使泡孔破裂、板材变形;压力不足则珠粒熔结不良,板材易松散。
- 冷却方式:脱模后需要合理冷却,避免板材因内外温差过大而产生翘曲。
四、泡塑板的质量判断与常见问题
判断泡塑板质量,可以从以下几个方面入手:
- 外观:表面颗粒均匀,无明显空洞、缺料、烧焦或严重收缩。
- 密度:同规格板材重量应在允许范围内,密度过高浪费材料,过低影响强度。
- 尺寸稳定性:在温湿度变化下不应大幅膨胀或收缩。
- 熔结性:掰断后断面珠粒应相互熔结,而不是一粒粒散开。
- 保温性能:导热系数越低,保温效果越好。
常见问题包括:板材收缩、表面塌陷、珠粒熔结不良、切割尺寸偏差、含水率过高等。这些问题往往与1号生产线的工艺参数、设备状态和原料批次有关,需要逐项排查。
五、
EPS泡沫板1号生产线不仅是产能的起点,更是质量体系的基础。对于泡塑板生产企业来说,把1号线的预发泡、熟化、成型、切割等环节稳定下来,就相当于掌握了泡塑板生产的核心节奏。随着建筑节能标准提高和包装需求升级,泡塑板仍将在多个行业发挥重要作用,而1号生产线的精细化管理,也将继续为企业带来稳定的产品和市场竞争力。
如若转载,请注明出处:http://www.shandongbangyuan.com/product/66.html
更新时间:2026-10-28 17:00:25